沧州水泥粉磨站除尘联锁改造,出口粉尘稳定在 8 mg/m³ 以下
· 现场记录
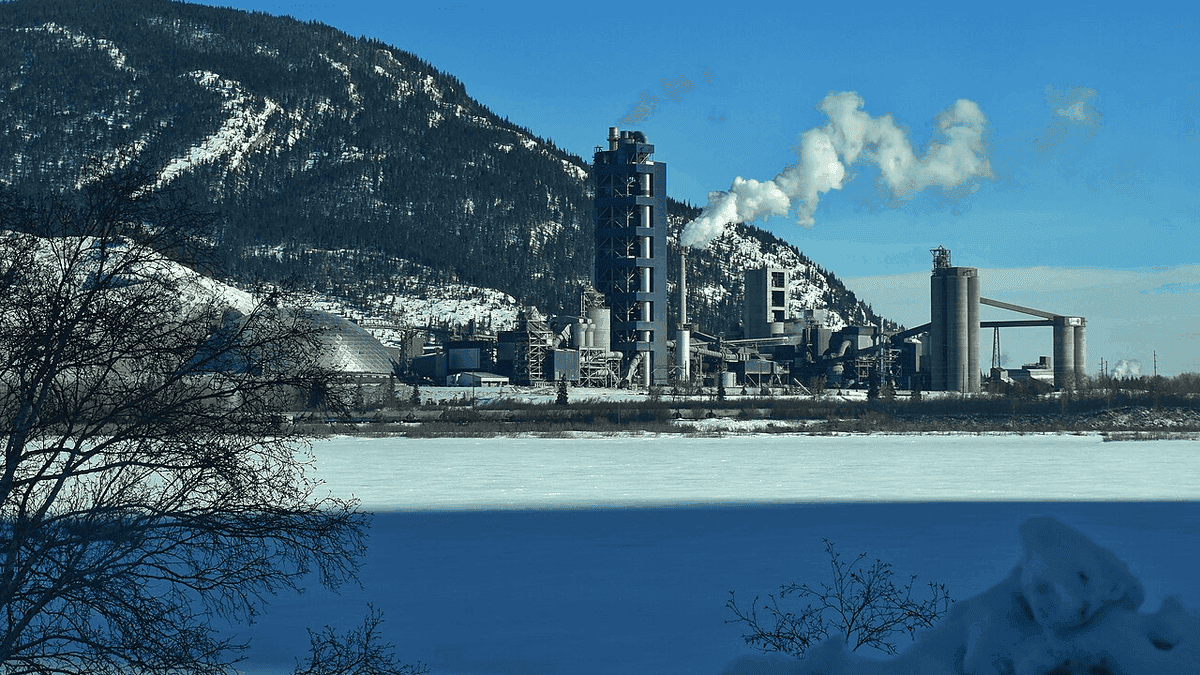
2026 年 9 月 1 日至 2 日,沧州一家年产 120 万吨的水泥粉磨站完成除尘系统联锁改造,把 8 台布袋除尘器的脉冲控制从时间继电器改为 PLC 按压差调节。改造后出口粉尘从 18 mg/m³ 降到 6-8 mg/m³,滤袋更换周期从 10 个月延到 14 个月。
原来的定时喷吹:30 秒一次,不管压差
原控制方式是 8 台除尘器各用 1 只时间继电器,固定 30 秒喷吹一次,脉冲阀 12 只轮流动作。问题有两个:磨机产量低时压差只有 600 Pa,仍按 30 秒喷吹,压缩空气浪费约 18%;产量高时压差到 1,800 Pa,30 秒不够,粉尘穿透滤袋。
改造前的在线监测数据显示出口粉尘均值 18 mg/m³,峰值 26 mg/m³,接近 20 mg/m³ 的排放限值。压缩空气月耗 4,200 立方米,其中约 750 立方米属于无效喷吹。
改法:压差反馈 + 分区喷吹 + 与磨机联锁
用 1 台 S7-1200 控制 8 台除尘器,每台接 1 只压差变送器(0-2,000 Pa,4-20 mA),喷吹周期按压差在 15-45 秒之间自动调整:压差低于 700 Pa 时 45 秒,高于 1,500 Pa 时 15 秒。12 只脉冲阀分 4 区,每次只喷 1 区,压缩空气峰值流量降 40%。
联锁逻辑加两条:磨机停机后除尘器延后 5 分钟停,把管道余尘抽净;除尘器压差持续 10 分钟高于 1,800 Pa 时,磨机降负荷 20% 并报警,提示检查滤袋。两条逻辑都写进 PLC,不再依赖人工判断。
运行数据:粉尘 8 mg/m³ 与气耗下降
9 月 3 日至 17 日的 15 天记录:出口粉尘均值 7.2 mg/m³,峰值 11 mg/m³。压缩空气月耗从 4,200 立方米降到 3,380 立方米,降 19.5%;滤袋压差稳定在 900-1,300 Pa 的合理区间。
改造投入 6.4 万元(含 8 只压差变送器、1 面控制柜、程序与调试)。按压缩空气 0.28 元/立方米、滤袋 2.8 万元/套(8 台合计)计算,年省约 4.1 万元,回收期 18 个月。
项目数据
| 项目 | 数值 |
|---|---|
| 除尘器数量 | 8 台,脉冲阀 96 只 |
| 喷吹周期 | 固定 30 秒 → 15-45 秒自适应 |
| 出口粉尘 | 18 mg/m³ → 7.2 mg/m³ |
| 压缩空气月耗 | 4,200 m³ → 3,380 m³ |
| 滤袋更换周期 | 10 个月 → 14 个月 |
| 改造投入 | 6.4 万元 |
粉磨站下一步打算把 2 台磨机的主电机电流也接进这套 PLC。用磨内料位与电流做负荷预测,防止空磨,这部分按 16 个模拟量点报价 1.2 万元。
本文为站点示例内容,机构名称按客户要求做匿名处理;文中停机窗口、点位数量与实测值均取自项目归档,可按 24 小时内的同一口径复核。