廊坊焊装车间 6 轴机器人工作站上柜,165 公斤负载节拍 52 秒
· 现场记录
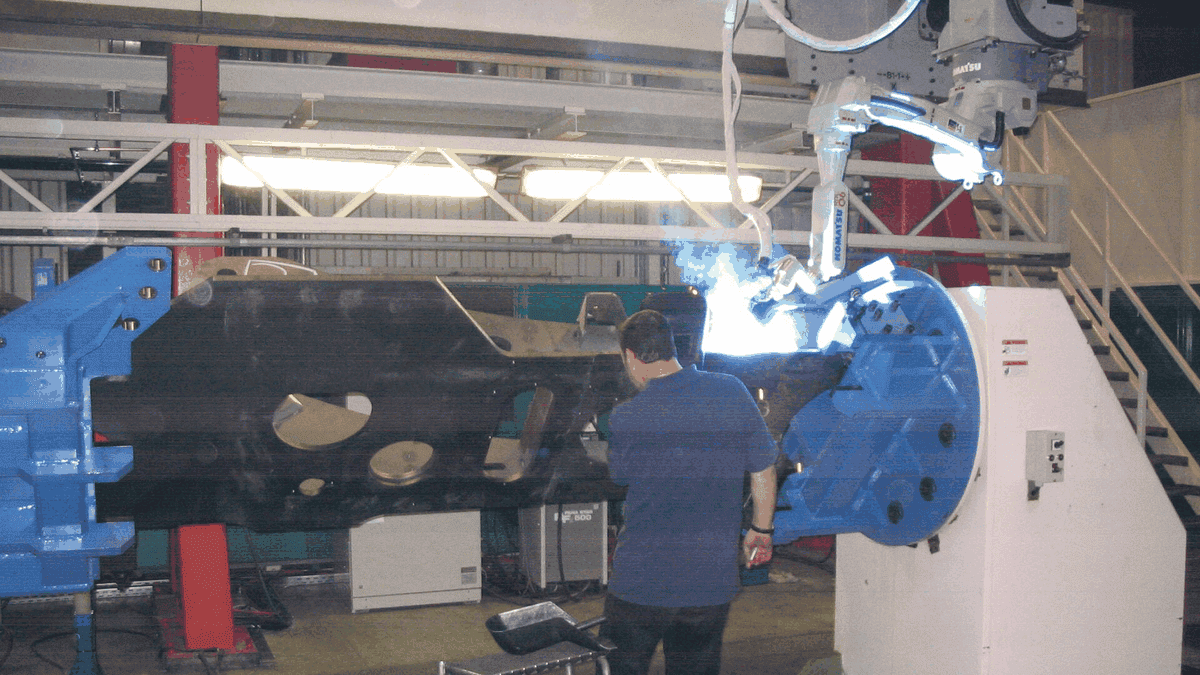
2026 年 4 月 6 日至 8 日,廊坊一家汽车部件厂的焊装车间投产 2 套 6 轴机器人工作站。165 公斤负载、单件节拍 52 秒,控制柜把机器人控制、焊接控制器与安全回路集成在 1 面柜内,占地比原方案少 1.8 平方米。
为什么把三套控制并进一面柜
原方案是机器人柜、焊接控制器柜、安全柜各 1 面,3 面柜占 4.2 平方米,柜间走 6 根电缆,故障时要开 3 个柜门排查。格致按 1 面 800×2000×600 mm 柜集成,柜内分 3 区:上部机器人控制、中部焊接控制器、下部安全回路,区之间加隔板。
并柜的代价是散热,焊接控制器的发热量约 480 W。柜内做风道:下部进风、上部排风,中间加 2 台 120 mm 风机,实测柜内温度 43 ℃,比三柜方案高 3 ℃,仍在元器件允许范围内。
节拍与安全回路
节拍 52 秒由 4 段动作组成:取件 9 秒、焊接 26 秒(12 个焊点)、移位 8 秒、放件 9 秒。12 个焊点的焊接参数按板厚分组,1.2 mm 板用 8 kA/12 周波,1.6 mm 板用 10 kA/14 周波,参数切换由 PLC 按工位号自动调用。
安全回路不走 PLC 软逻辑:2 组安全光栅、4 个急停、2 个安全门开关全部进安全继电器与安全 PLC(F-CPU),响应时间实测 18 ms。机器人示教器进柜时用安全插头,拔出即进入安全状态。
投产数据与焊点质量
4 月 9 日至 30 日的记录:单件节拍 52 秒(设计值 52 秒),设备开动率 92.4%。焊点虚焊率 0.12%(内控线 0.3%);柜内温度 43 ℃,安全回路无误动作。
2 套工作站替代原 4 名焊工的手工焊接,按每班 8 小时、日均 2 班算,日产能 1,100 件。比手工方案提高 38%;投资 2 套合计 186 万元,按每件加工费 4.6 元、年 26 万件算,回收期约 15 个月。
项目数据
| 项目 | 数值 |
|---|---|
| 机器人负载 | 165 kg,6 轴 |
| 单件节拍 | 52 秒(12 个焊点) |
| 安全响应 | 18 ms(安全 PLC 加继电器) |
| 设备开动率 | 92.4% |
| 虚焊率 | 0.12% |
| 柜内温度 | 43 ℃ |
车间 2026 年三季度要加第 3 套工作站,控制柜按同一配置复制。格致把焊接参数分组表与安全回路图整理成标准包,新柜接入只改工位号与焊点编号。
本文为站点示例内容,机构名称按客户要求做匿名处理;文中停机窗口、点位数量与实测值均取自项目归档,可按 24 小时内的同一口径复核。